La demanda de disolventes respetuosos con el medio ambiente sigue creciendo.
En los últimos años, la industria química ha experimentado una profunda transformación debido a la modernización de la producción global, las normativas ambientales cada vez más estrictas y los requisitos de rendimiento cada vez mayores para los productos finales. Desde las materias primas químicas básicas tradicionales hasta los productos químicos finos, desde los disolventes industriales generales hasta los materiales de alto rendimiento respetuosos con el medio ambiente, las exigencias del mercado en cuanto a seguridad, sostenibilidad y estabilidad de los productos aumentan constantemente. La química verde, los disolventes con bajo contenido de COV, las materias primas de alta pureza y las cadenas de suministro sostenibles se están convirtiendo en ejes fundamentales para el desarrollo de la industria química global.
En las industrias de recubrimientos, tintas, adhesivos y resinas, la demanda deDisolventes especiales ECOes particularmente fuerte. En el pasado, algunas empresas se centraban principalmente en los precios de los solventes y las cantidades de suministro, pero a medida que los estándares ambientales en Europa, Estados Unidos y otros mercados importantes continúan mejorando, cada vez más fabricantes comienzan a centrarse en el contenido aromático, las emisiones de COV, el control de olores y la seguridad de la producción. Los solventes de hidrocarburos ecológicos, como los solventes de bajo contenido aromático, los aceites solventes desaromatizados y los solventes de isoalcanos, con sus características de bajo olor, bajas impurezas y alta estabilidad, están reemplazando gradualmente algunos productos solventes tradicionales.
Por ejemplo, en el sector de la limpieza industrial, si bien los disolventes clorados tradicionales poseen una gran capacidad de limpieza, las restricciones medioambientales, de seguridad y normativas han llevado a un número creciente de empresas a buscar alternativas más seguras. Los disolventes de hidrocarburos ecológicos, los disolventes de isoparafina y los alcanos de alta pureza pueden eliminar eficazmente el aceite, la grasa y los residuos de procesamiento, minimizando al mismo tiempo el impacto en los equipos y los operarios, lo que los convierte en opciones importantes para industrias como la fabricación de productos electrónicos, piezas de automoción y maquinaria de precisión.
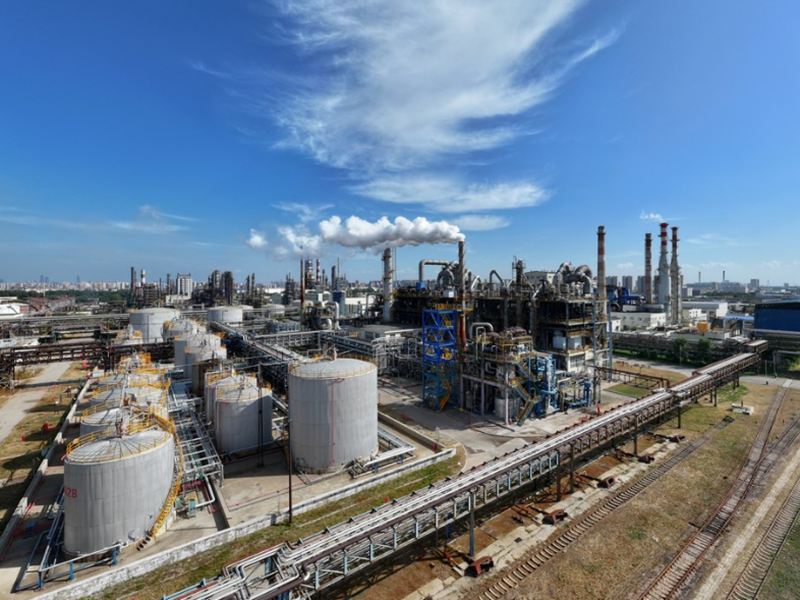
Mientras tanto, el desarrollo de las industrias de energías renovables, fabricación de productos electrónicos y equipos de alta gama también ha impulsado el aumento de la demanda de materias primas químicas de alta pureza. Disolventes como el acetonitrilo, el n-hexano, el n-heptano y el ciclohexano no solo se utilizan en la producción química tradicional, sino que también se emplean ampliamente en análisis experimentales, limpieza de componentes electrónicos, investigación y desarrollo farmacéutico y síntesis de productos químicos finos. Estas industrias han incrementado las exigencias en cuanto a la pureza, el contenido de humedad, el contenido de impurezas y la estabilidad de los lotes de materias primas, lo que ha llevado a los proveedores de productos químicos a mejorar continuamente sus capacidades de control de calidad.
En la industria del poliuretano, la tecnología de espumado respetuosa con el medio ambiente se ha convertido en un foco clave del mercado. A medida que el mundo elimina gradualmente los agentes espumantes CFC y HCFC que dañan la capa de ozono, nuevos agentes espumantes ecológicos como el ciclopentano se están convirtiendo en opciones importantes en los campos de los paneles aislantes para refrigeradores, congeladores y cámaras frigoríficas, así como en los materiales de construcción que ahorran energía. El ciclopentano de alta calidad no solo debe cumplir con los requisitos ambientales, sino que también debe poseer una pureza estable y un buen rendimiento de espumado para garantizar que los materiales de espuma de poliuretano tengan una buena estructura de celda cerrada, baja conductividad térmica y estabilidad a largo plazo.
Además de las mejoras de producto, la gestión de la cadena de suministro de productos químicos se está convirtiendo en un factor crucial para la competitividad empresarial. En los últimos años, la transformación del panorama del comercio internacional, la volatilidad de los precios de la energía y el aumento de los costes de transporte han llevado a muchas organizaciones compradoras a analizar con mayor detenimiento el paquete completo y los servicios de apoyo que ofrecen los proveedores. Numerosos clientes internacionales confían ahora en la disponibilidad de un suministro constante de materia prima y en procedimientos de control de calidad bien establecidos, así como en una respuesta rápida y en la experiencia en el manejo de materiales peligrosos para la exportación, entre otros aspectos, a la hora de elegir un socio a largo plazo. Para las empresas de comercio de productos químicos y servicios de cadena de suministro, la dirección futura del desarrollo no se centra únicamente en proporcionar productos, sino también en ofrecer soluciones integrales. Desde la selección de productos y la adecuación de parámetros técnicos hasta las pruebas de calidad, el embalaje, el transporte y el apoyo con la documentación de exportación, las capacidades de servicio profesional ayudarán a las empresas a establecer una ventaja a largo plazo en un entorno de mercado altamente competitivo.
Liaoyang Zhonshi Chemical se mantiene al tanto de los avances de la industria química internacional. Gracias a una cadena de suministro de alta calidad, la empresa ofrece una amplia gama de productos químicos, como alcoholes, cetonas, ésteres, disolventes ecológicos, tensioactivos y materiales poliméricos. Con un riguroso sistema de control de calidad, una capacidad de suministro estable y servicios integrales de comercio internacional, la empresa se compromete a ayudar a sus clientes globales a reducir los riesgos de adquisición, mejorar la estabilidad de la producción y proporcionar soluciones de materias primas químicas más eficientes, seguras y respetuosas con el medio ambiente para diversas industrias.
En el futuro, con la consolidación de la fabricación ecológica, la producción inteligente y los conceptos de desarrollo sostenible, la industria química seguirá evolucionando hacia un alto rendimiento, una baja contaminación y un elevado valor añadido. Las empresas que ofrezcan calidad estable, servicios profesionales y garantías de suministro a largo plazo desempeñarán un papel cada vez más importante en la cadena de valor global de la industria química.